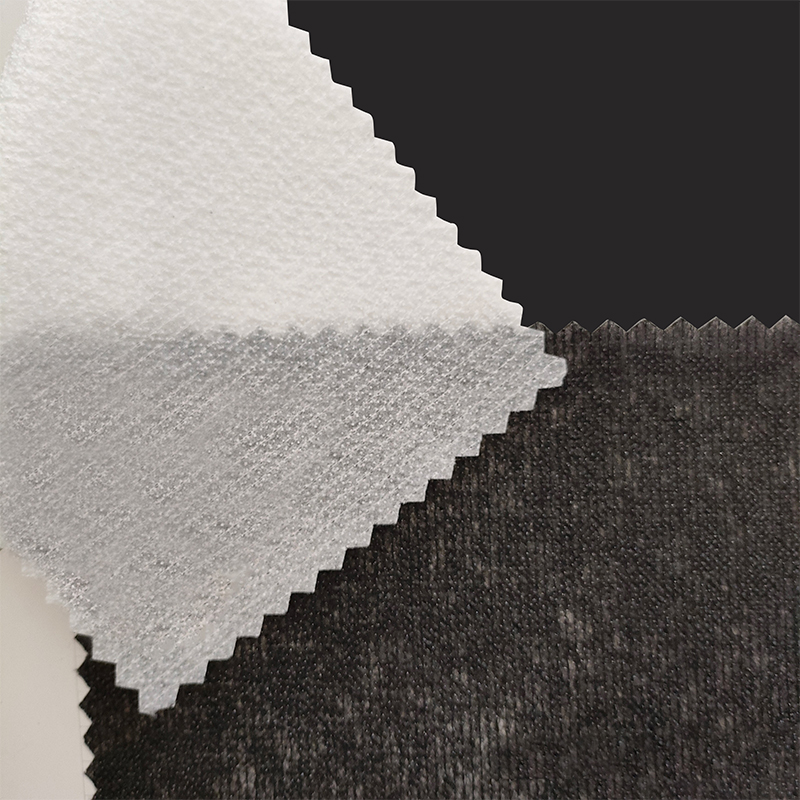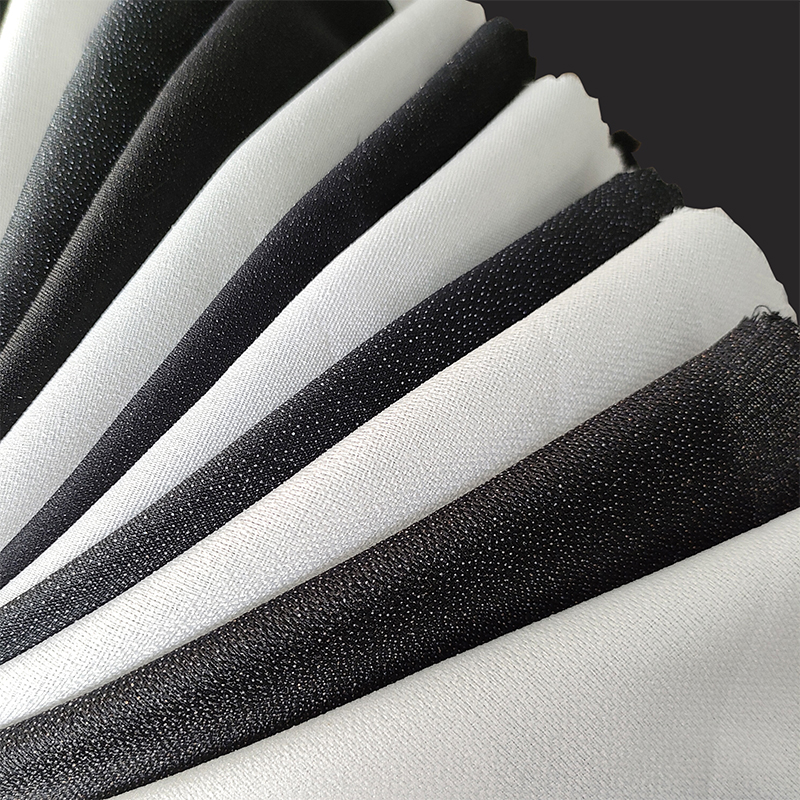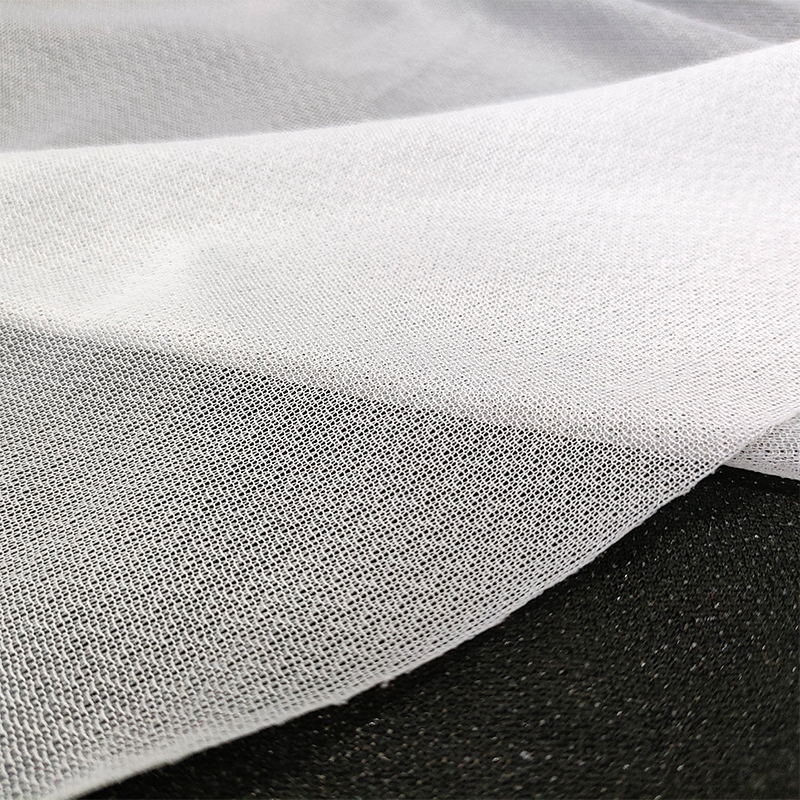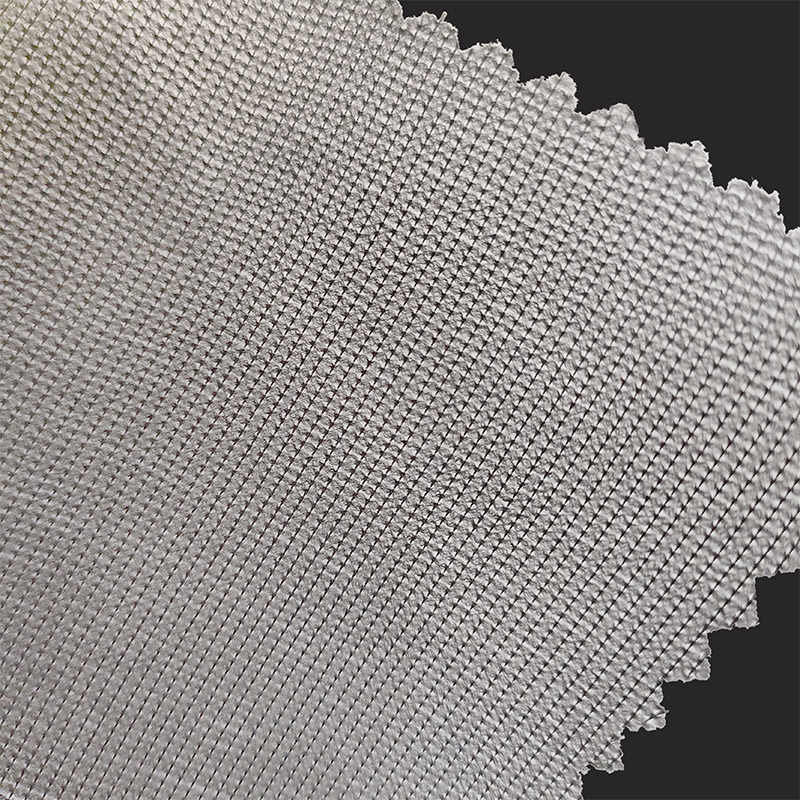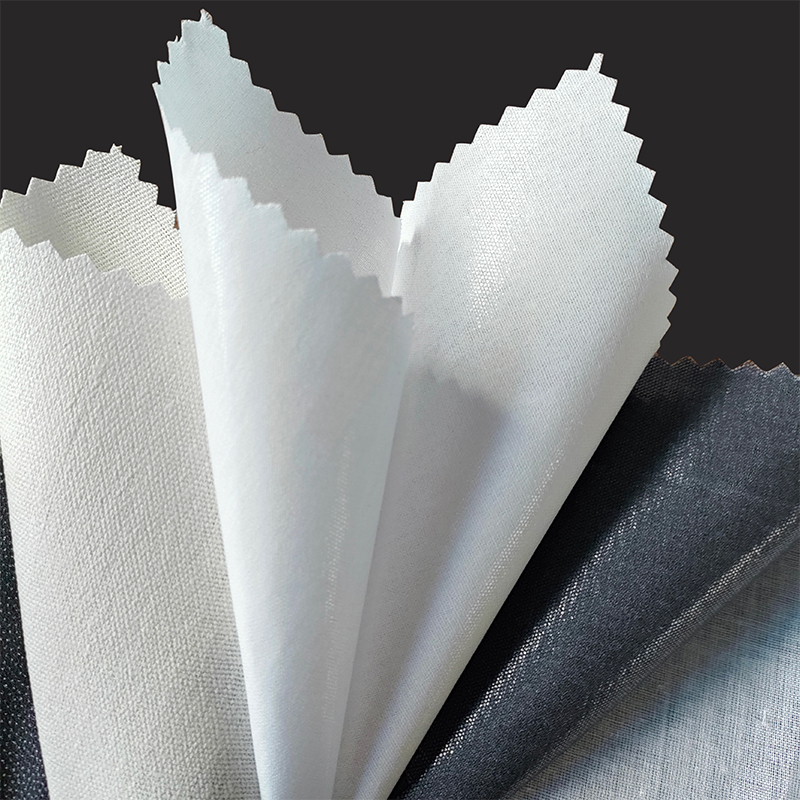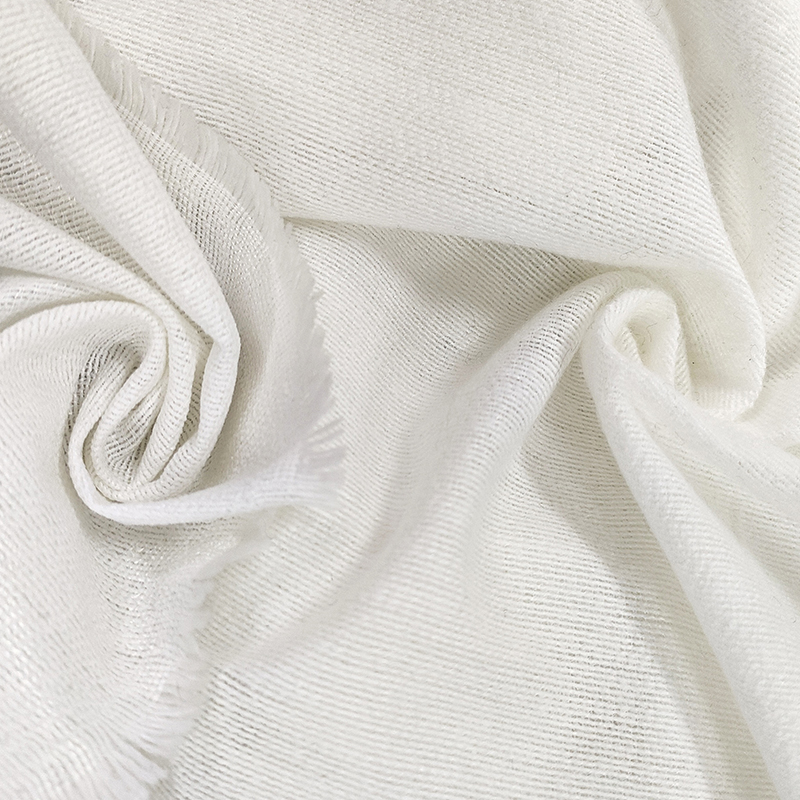
Vlieseinlage ist die am häufigsten verwendete Gewebeverstärkung in der kommerziellen Bekleidungsherstellung. Es stabilisiert Außenstoffe, kontrolliert den Fall und behält seine Form auch bei Abnutzung und wiederholtem Waschen – und das alles zu einem Bruchteil der Kosten gewebter Einlagestoffe. Im Gegensatz zu gewebten Materialien, die eine Garnvorbereitung, Webung und Veredelung erfordern, werden Vlieseinlagen direkt aus Faserbahnen hergestellt, wodurch sie leichter, schneller zu beziehen und in alle Richtungen gleichmäßig sind.
Die Wahl der Vlieseinlage hat direkten Einfluss darauf, wie ein Kleidungsstück aussieht, sich anfühlt und wie es sich in der Produktion verhält. Die Wahl des falschen Gewichts, der falschen Klebemethode oder des falschen Klebstoffsystems kann zu Blasenbildung, Durchscheinen, Steifheit oder Delaminierung führen. In diesem Leitfaden werden die wichtigsten Arten von Vlieseinlagen erläutert, wie Sie sie an Ihren Außenstoff und Ihre Endverwendung anpassen und was beim Fixieren zu beachten ist, damit Sie Spezifikationen sicher verfassen können.
Was ist Vlieseinlage?
Vlieseinlage ist eine flache, flexible Folie aus Stapel- oder Filamentfasern, die durch mechanische, thermische oder chemische Prozesse miteinander verbunden werden, anstatt gewebt oder gestrickt zu werden. Die Fasern werden zunächst zu einem losen Netz abgelegt und anschließend verfestigt, um die erforderliche Dicke und Dichte zu erreichen. Aufgrund seiner Dimensionsstabilität und Waschbeständigkeit ist Polyester der am häufigsten verwendete Rohstoff; Für besondere Haptik- und Nachhaltigkeitsanforderungen werden auch Polyamid, Viskose und recycelte Baumwolle verwendet.
Der Hauptunterschied zu gewebter Einlage liegt in der Struktur:
- Gewebte Einlage verfügt über ineinander verflochtene Kett- und Schussfäden, was ihm eine hohe Zugfestigkeit verleiht, aber auch eine Faserrichtung erzeugt. Beim Schräglauf verhält es sich anders als beim Geradeauslauf.
- Vlieseinlage hat keine Faserrichtung. Seine Eigenschaften sind nahezu isotrop, was bedeutet, dass sich die Bewehrung unabhängig vom Schnittwinkel gleich verhält.
Diese Isotropie ist ein praktischer Vorteil. Schnittteile können enger aneinander geschachtelt werden, es besteht keine Gefahr einer Schrägverzerrung beim Fixieren und Schnittkanten lösen sich nicht im Inneren des Kleidungsstücks. Der Nachteil besteht darin, dass Vlieseinlagen im Allgemeinen eine geringere Festigkeit und Dehnung aufweisen als vergleichbare gewebte Konstruktionen. Sie werden daher nicht für Bereiche empfohlen, die einer hohen Dauerbeanspruchung ausgesetzt sind, es sei denn, es wird ein verstärkter Vliesstofftyp wie Nähvlies oder PP-TPU spezifiziert.
Für schmelzbare Anwendungen wird die Vlieseinlage mit einem thermoplastischen Klebstoff wie Polyamid (PA), Polyester (PES) oder Ethylenvinylacetat (EVA) beschichtet. Der Kleber schmilzt beim Verschmelzen und haftet am Oberstoff. Da die Grundbahn gleichmäßig ist, verteilen sich die Klebepunkte gleichmäßig auf der Oberfläche, wodurch die Gefahr sichtbarer Flecken auf dem Oberstoff im Vergleich zu unregelmäßig gewebten Substraten verringert wird.
Haupttypen von Vlieseinlagen
Unterschiedliche Produktionswege führen zu einem sehr unterschiedlichen Einlageverhalten. Fünf Typn dominieren heute die Bekleidungsindustrie:
1. Vliesstoffeinlage mit chemischer Bindung
Fasern werden mit einem Acryl- oder Latexbindemittel besprüht oder getränkt, dann getrocknet und in einem Ofen ausgehärtet. Das Bindemittel fixiert die Fasern an ihren Kreuzungspunkten miteinander. Durch diese Methode entsteht eine weiche, geschmeidige Einlage mit hervorragendem Fall, weshalb sie häufig für Hemdkragen, Manschetten und leichte Oberteile von Kleidern verwendet wird. Es kann mit einem wasserbasierten Bindemittelsystem hergestellt werden, das die VOC-Emissionen niedrig hält, und eignet sich gut für Punktbeschichtungen bei schmelzbaren Versionen.
2. Thermo-Bond-Vlieseinlage
Thermobond-Vliesstoffeinlagen verwenden niedrig schmelzende Bikomponentenfasern, die beim Erhitzen in einem Umluftofen oder auf einem beheizten Kalander weich werden und verschmelzen. Da keine chemischen Bindemittel zugesetzt werden, ist das Ergebnis außergewöhnlich sauber, gleichmäßig und formstabil. Dieser Typ hat einen etwas schärferen Griff als der chemisch gebundene Typ, was ihn zu einem guten Kandidaten für strukturierte Vorderseiten, Taillenbänder und Oberbekleidungsteile macht, die eine Falte halten müssen. Außerdem widersteht es einer chemischen Reinigung besser als einige latexgebundene Vliese.
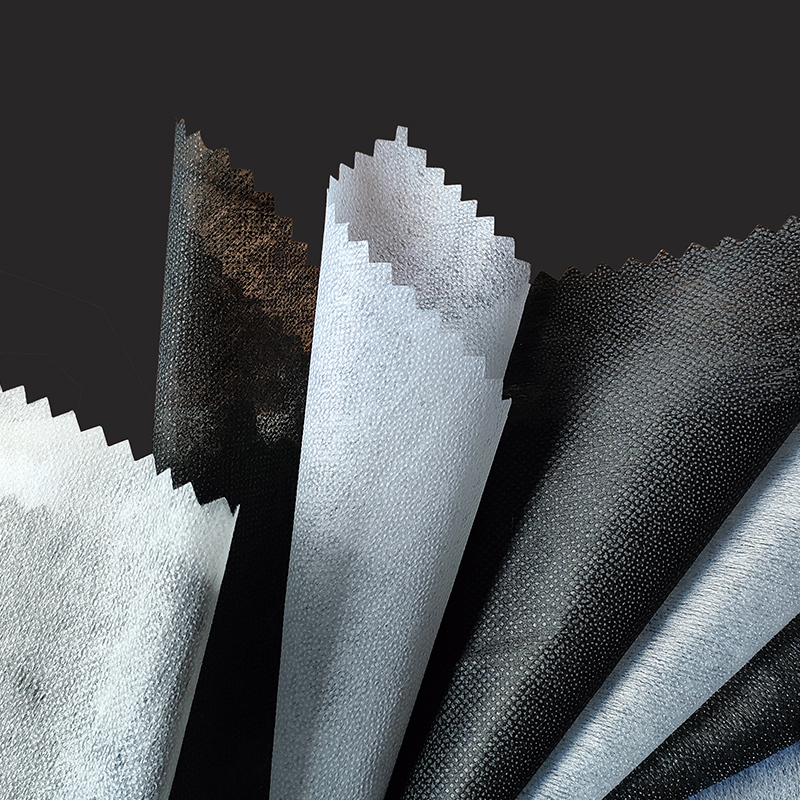 Thermobond-Vlieseinlage für strukturierte Bekleidungsteile Diese wärmegeschmolzene Vlieseinlage verwendet niedrig schmelzende Bikomponentenfasern für einen sauberen, gleichmäßigen Griff und Dimensionsstabilität. Es eignet sich für strukturierte Vorderteile, Taillenbänder und Oberbekleidung und bietet eine bessere chemische Reinigungsbeständigkeit als latexgebundene Vliese. Produkt anzeigen →
3. Stitch-Bond-Vlieseinlage
Eine Faserbahn wird durch ein System von Kettenwirkstichen verstärkt, die durch die Bahn verlaufen. Die Nähte sorgen für eine hohe Zugfestigkeit und elastische Erholung, die ein rein gebundenes Vlies nicht erreichen kann. Nähvlies ist eine zuverlässige Wahl für Strickwaren, Jersey-Stoffe und Kleidungsstücke mit Dehnbarkeit, da es sich mit dem Stoff bewegt und ohne bleibende Verformung wieder in seine Form zurückkehrt.
4. PP-Spinnvlies-Einlage
Kontinuierliche Polypropylenfilamente werden extrudiert, zu einem unregelmäßigen Netz gelegt und durch Hitze und Druck verbunden. Spunbond-Polypropylen ist für sein Gewicht stark, von Natur aus wasserbeständig und beständig gegen die meisten Chemikalien. Es wird häufig in Oberbekleidung, Mützen, Sportbekleidung und Industriearbeitskleidung verwendet, wo eine steife, robuste Verstärkung ohne die Masse von gewebten Haarleinwänden benötigt wird.
5. Elastische PP-TPU-Einlage
Hierbei handelt es sich um einen Verbundstoff aus Polypropylen-Vliesstoff in Kombination mit einer Folie aus thermoplastischem Polyurethan (TPU) oder elastischen Filamenten. Es bietet eine kontrollierte Dehnung in eine oder beide Richtungen und erholt sich dann, ohne durchzuhängen. Die elastische PP-TPU-Einlage ist für Taillenbänder, Ausschnitte, Ärmelöffnungen und Funktionsbekleidung geeignet, bei denen sich die Naht mit dem Körper dehnen und sauber zurückschnappen muss.
| Type | Bindungsmethode | Typisches Gewicht | Beste Anwendungen |
|---|---|---|---|
| Chemische Bindung | Acryl- oder Latexbindemittel | 25–80 g/m² | Hemden, Kleider, Blusen |
| Thermobond | Faserfusion mit niedrigem Schmelzpunkt | 30–120 g/m² | Strukturierte Fronten, Taillenbund |
| Nähbindung | Kettenwirkstiche | 60–180 g/m² | Strickwaren, Stretchbekleidung |
| PP-Spinnvlies | Thermokalanderbindung | 40–150 g/m² | Oberbekleidung, Mützen, Arbeitskleidung |
| PP-TPU elastisch | TPU-Folie oder elastische Laminierung | 70–200 g/m² | Hosenbund, Performance-Bekleidung |
Schmelzbare vs. nicht schmelzbare Vlieseinlage: Was brauchen Sie?
Die kurze Antwort: Wenn Ihre Produktionslinie über eine Fixierpresse verfügt und Ihr Oberstoff Hitze und Druck verträgt, wählen Sie Fixierpresse. Wenn Sie mit hitzeempfindlichen Stoffen wie synthetischen Stoffen oder Perlenseide arbeiten oder wenn das Kleidungsstück maximale Atmungsaktivität erfordert, wählen Sie nicht schmelzbare (einnähbare) Stoffe.
Die schmelzbare Vlieseinlage trägt auf einer Seite eine Beschichtung aus thermoplastischem Klebstoff. Beim Fixieren bei 140–160 °C, 2–4 bar Druck und 12–18 Sekunden schmilzt der Klebstoff und verbindet die Einlage mit dem Oberstoff. Die Bindung erfolgt sofort und gleichmäßig, was die Produktion erheblich beschleunigt und die Arbeitskosten im Vergleich zum Festnähen der Einlage senkt.
Nicht schmelzbare Einlagen haben keinen Klebstoff. Es wird als separate Lage mit dem Stoff vernäht, entweder durch eine Naht oder durch lose Steppung. Eine Einnäheinlage ist die sicherere Wahl, wenn der Oberstoff eine Beschichtung, eine thermoplastische Oberfläche oder ein empfindliches Gewebe aufweist, das durch den Fixiervorgang zerdrückt oder geschmolzen werden würde. Es wird auch in der Haute Couture verwendet, wo der Kunsthandwerker maximale Kontrolle über die Struktur des Kleidungsstücks haben möchte.
| Faktor | Schmelzbar | Nicht schmelzbar |
|---|---|---|
| Klebstoff | PA-, PES-, EVA- oder TPU-Punktbeschichtung | Keine |
| Bewerbung | Fixierpresse bei Hitze und Druck | Nähen oder Quilten |
| Geschwindigkeit | Hoch, geeignet für die Massenproduktion | Gering, arbeitsintensiv |
| Am besten für | Baumwolle, Wollmischungen, gewebte Synthetikstoffe | Transparente Seide, beschichtete Stoffe, Couture |
| Einschränkung | Hitze kann einige Stoffe versteifen oder Flecken hinterlassen | Erhöht die Nähzeit; kann sich verziehen, wenn sie nicht übereinstimmt |
In der kommerziellen Praxis machen Fixiervlieseinlagen den Großteil des Volumens aus, da Fixierpressen in den meisten Bekleidungsfabriken bereits zur Standardausrüstung gehören. Halten Sie einen kleinen Vorrat an nicht schmelzbarer Einlage für die Musterherstellung und für spezielle Stoffe bereit, die keine Hitze vertragen.
So wählen Sie die richtige Vlieseinlage aus
Die Auswahl beginnt beim Oberstoff und endet mit einem Klebeversuch. Gehen Sie diese fünf Prüfungen der Reihe nach durch:
- Passen Sie das Gewicht an. Wiegen Sie Ihren Außenstoff in Gramm pro Quadratmeter (gsm). Eine leichte oder mittelschwere Vlieseinlage sollte für eine weiche Verstärkung typischerweise 30–60 Prozent des Oberstoffgewichts ausmachen. Für strukturierte Bereiche wie Kragen und Manschetten erhöhen Sie den Wert auf 70–100 Prozent. Für einen Oberstoff mit 120 g/m² ist eine Einlage mit 40–70 g/m² normalerweise sicher; Für einen Oberbekleidungsstoff mit 250 g/m² sollten Sie 100–180 g/m² in Betracht ziehen.
- Definieren Sie das Drapierungsziel. Ein fester, gewölbter Kragen benötigt eine thermogebundene oder chemisch gebundene Einlage mit fester Oberfläche. Eine weiche, fließende Bluse benötigt eine chemisch gebundene Einlage mit geringem Gewicht. Halten Sie die Einlage gegen den Oberstoff und lassen Sie sie auf natürliche Weise fallen. Die Kombination sollte sich als eine Schicht bewegen und nicht gegeneinander kämpfen.
- Bestätigen Sie die Fixierparameter. Standard-Fixiervliesstoffe etablierter Hersteller verschmelzen gut bei 140–160 °C, 2–4 bar, 12–18 Sekunden. Wenn Ihre Fixierpresse mit einer niedrigeren Temperatur oder einem kürzeren Zyklus arbeitet, fragen Sie Ihren Lieferanten nach einer Variante mit Niedertemperaturklebstoff.
- Auf Durchscheinen und Durchscheinen prüfen. Legen Sie eine geschmolzene Probe vor einen Lichtkasten. Auf dem Gesicht dürfen keine Klebepunkte sichtbar sein. Ziehen Sie dann die Einlage nach dem Abkühlen von Hand ab; Der Außenstoff sollte reißen oder sich dehnen, bevor sich die Klebeverbindung löst.
- Waschverhalten überprüfen. Fixieren Sie die Proben und durchlaufen Sie einen regulären Waschgang bei der Temperatur, die Ihr Kunde verwenden wird. Messen Sie Delaminierung, Blasenbildung und Schrumpfung. Wenn die Einlage um mehr als 2 Prozent schrumpft, während die Hülle nur um 0,5 Prozent schrumpft, kräuselt sich das Kleidungsstück an den Nähten.
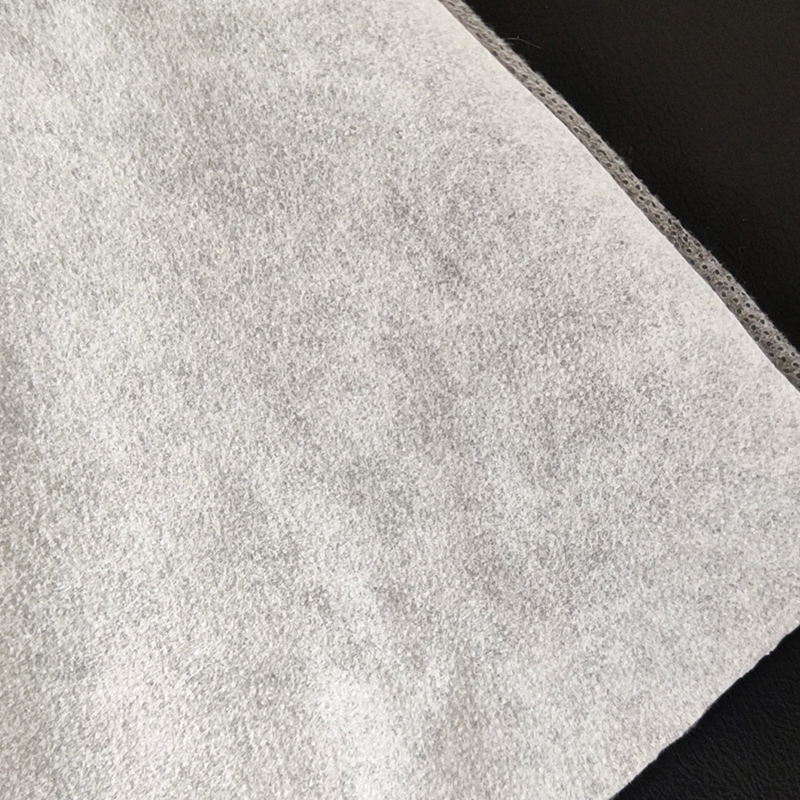 Elastische PP-TPU-Einlage für Stretchstoffe Diese leichte Strickeinlage lässt sich mit mittelschweren Stretchstoffen wie Leggings und Sport-BHs kombinieren und bietet hohe Elastizität, gute Rückstellkraft und starken Halt – nützlich bei der Auswahl einer Einlage für Funktionskleidung, die sich mit dem Obermaterial bewegen muss. Produkt anzeigen →
Überspringen Sie den Fixierversuch nicht. Die Hersteller geben empfohlene Einstellungen an, aber jedes Außenmaterial hat seine eigene Oberflächenchemie, Porosität und Feuchtigkeitsaufnahme. Ein Probelauf von 30 Zentimetern reicht aus, um festzustellen, ob Einlage und Stoff kompatibel sind, bevor Sie eine ganze Produktionspartie in Auftrag geben.
Schlüsselanwendungen in der Bekleidungsproduktion
Vliesstoffeinlagen kommen in fast jeder Bekleidungskategorie vor, aber die Leistungsanforderungen ändern sich mit der Endverwendung.
Hemden und Blusen
Kragen, Manschetten, Knopfleisten und Knopfleisten erfordern eine frische, stabile Einlage, die auch beim Waschen ihre Form behält. Die Standardauswahl sind Thermobond- und Chemischbond-Vliesstoffeinlagen im Bereich von 40–80 g/m². Die Einlage muss schrumpffest sein, denn ein Kragen, der schneller schrumpft als der Hemdkörper, kräuselt sich an den Spitzen.
Anzüge, Jacken und maßgeschneiderte Mäntel
Vorderteile und Revers bestehen traditionell aus gewebter Haareinlage, aber Vliesstoffversionen werden zunehmend für Halbleinwand- und Vollfusionskonstruktionen verwendet. Ein Thermobond-Vliesstoff mit einem Gewicht von 90–140 g/m² bietet die notwendige Substanz für eine Reversrolle, ohne die höheren Kosten gewebter Wollmischungen. Für den Brustbereich wird Nähvliesstoff verwendet, um die Erholung während des Tragens aufrechtzuerhalten.
Strickwaren und Pullover
Ausschnitte, Armlöcher und Schulternähte in Strickwaren benötigen eine Einlage, die sich mit dem Stoff dehnt und sich erholt, ohne durchzuhängen. Hier werden elastische Näheinlagen und PP-TPU-Einlagen bevorzugt, da sie multidirektionale Belastungen vertragen und sich beim Nähen des Gestricks mit einer Overlockmaschine nicht verziehen.
Oberbekleidung und Performance-Bekleidung
Wasserdichte Jacken, Windjacken und technische Shell-Kleidungsstücke verwenden PP-Spinnvlies-Einlagestoffe, da diese keine Feuchtigkeit absorbieren und sich nicht ablösen, wenn sie Regen oder Kondenswasser ausgesetzt werden. Die Einlage muss auch das Fixieren bei niedrigen Temperaturen vertragen, damit die wasserdichte Membran auf dem Außenstoff nicht beschädigt wird.
Stickereien und Ziernähte
Vlieseinlagen dienen gleichzeitig als Stickstabilisator. Abreißbare, abschneidbare und wasserlösliche Vliesträger unterstützen den Stoff beim Hochgeschwindigkeitsnähen und werden dann entfernt oder zugeschnitten. Bei dieser Produktfamilie handelt es sich technisch gesehen um einen Vliesstoff, der auf denselben Produktionslinien wie Einlagestoffe hergestellt wird. Aus diesem Grund beziehen viele Anbieter von Bekleidungszubehör beide Stoffe vom selben Partner.
Wie Vlieseinlagen hergestellt werden
Das Verständnis der Produktionsschritte hilft Ihnen bei der Behebung von Qualitätsproblemen im Werk. Das Komplette Verfahren zur Herstellung von Vlieseinlagen beginnt mit dem Öffnen und Reinigen der Fasern und folgt dann dieser Reihenfolge:
- Webbildung. Gereinigte Stapelfasern werden kardiert oder im Luftstrom zu einem gleichmäßigen Vlies verarbeitet. Filamentprodukte wie PP-Spinnvlies werden direkt aus dem Extruder gelegt.
- Bindung. Die Verfestigung des Vlieses erfolgt durch eine der oben beschriebenen Methoden: Sättigung mit chemischem Bindemittel, thermische Aktivierung von Fasern mit niedrigem Schmelzpunkt oder mechanisches Nadeln/Nähen.
- Beschichtung (für schmelzbare Typen). Mit einem Pastenpunkt- oder Streuauftragskopf wird ein thermoplastischer Klebstoff einseitig punktförmig aufgetragen. Die Punktgröße und der Abstand werden entsprechend dem Außenmaterial und den Fixierbedingungen ausgewählt.
- Abschluss. Die beschichtete Bahn durchläuft eine Trockenkammer und anschließend einen Kalander, der die endgültige Dicke und Glätte festlegt.
- Inspektion. Vor dem Schneiden und Verpacken werden die Rollen auf Gleichmäßigkeit der Beschichtung, Bahngewicht und Zugfestigkeit geprüft.
Ein seriöser Hersteller stellt für jede Rolle ein technisches Datenblatt zur Verfügung, in dem das Flächengewicht (g/m²), die Beschichtungsart, die Punktdichte, das Fixierfenster, der Schrumpfungsprozentsatz und die Schälfestigkeit aufgeführt sind. Diese Parameter sollten auf dem Datenblatt erscheinen, das Sie Ihrem Produktionsteam zur Verfügung stellen.
Häufige Fehler und wie man sie verhindert
Die meisten Einlagebeschwerden gehen auf Fixierparameter oder eine falsche Einlagespezifikation zurück. In der folgenden Tabelle sind die in Fabrikhallen am häufigsten auftretenden Mängel und die praktischen Korrekturschritte aufgeführt.
| Defekt | Typische Ursache | Korrektur |
|---|---|---|
| Blasenbildung oder Lufteinschlüsse | Unzureichender Druck oder ungenügende Fixierzeit; Feuchtigkeit auf dem Außenmaterial | Druck um 0,5 bar erhöhen; Fixierzeit um 3 Sekunden verlängern; Trocknen Sie den Stoff vor |
| Auf dem Gesicht sind Klebepunkte sichtbar | Beschichtungsgewicht zu hoch; Die Fixiertemperatur überschreitet den Klebstoffbereich | Geben Sie ein geringeres Beschichtungsgewicht an. Temperatur um 10°C reduzieren |
| Delaminierung nach dem Waschen | Falsche Klebstoffklasse für das Pflegeetikett | Verwenden Sie zum Abwaschen mit Wasser PA-Kleber; PES-Kleber für die chemische Reinigung |
| Faltenbildung an den Nahtlinien | Die Einlage schrumpft stärker als der Oberstoff | Fordern Sie vorgeschrumpfte Einlagen an; Überprüfen Sie die Schrumpfwerte im Datenblatt |
| Steifes und brettartiges Handgefühl | Das Gewicht der Einlage ist für den Oberstoff zu hoch | Stellen Sie den nächstniedrigeren GSM-Bereich ein und testen Sie das Tuch erneut |
Umwelt- und Nachhaltigkeitsaspekte
Einkäufer und Compliance-Teams bewerten Interlining-Lieferanten jetzt nach ihrer Umweltleistung und nicht nur nach Preis und Lieferzeit. Bei der Beschaffung von Vlieseinlagen verdienen drei Bereiche Beachtung:
- Anteil an recycelten Fasern. Recycelter Polyester und recycelte Baumwolle können Frischfasern in vielen Vlieseinlagekonstruktionen ersetzen, ohne dass sich die Leistung spürbar verändert. Ein Produkt, das zu 50–80 Prozent aus recycelten Fasern besteht, verringert den CO2-Fußabdruck des Kleidungsstücks.
- Wasserlösliche Optionen. Kaltwasserlösliche und heißwasserlösliche Vliesstoffprodukte machen die Entsorgung abreißbarer Trägerabfälle bei Stickvorgängen überflüssig. Der Träger löst sich beim Waschvorgang vollständig auf, wodurch der Feststoffabfall in der Fabrik und beim Verbraucher reduziert wird.
- Bindemittel- und Klebstoffchemie. Einige chemisch gebundene Vliesstoffeinlagen basieren immer noch auf lösungsmittelbasierten Bindemitteln. Fragen Sie Ihren Lieferanten nach wasserbasierten Acryl- oder lösungsmittelfreien Formulierungen. Diese Produkte erfüllen strengere Anforderungen an das Chemikalienmanagement und verbessern die Raumluftqualität in Zerlegeräumen.
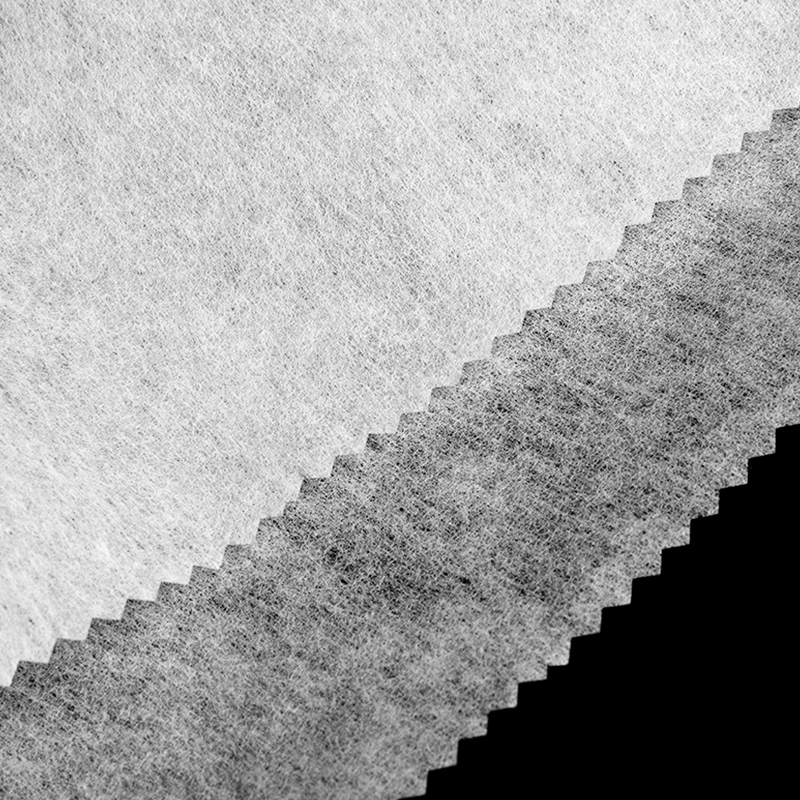 Chemisch gebundene Vlieseinlage für hohe Temperaturbeständigkeit Diese Einlage besteht hauptsächlich aus Polyester und ist optional auch aus Viskose erhältlich und hält dem Kardieren bei hohen Temperaturen bis zu 260 °C stand. Es ist in unterschiedlichen Haptiken und Saugstärken erhältlich und eignet sich für Kleidungsfutter und Filtermaterialien. Außerdem bietet es eine niedrigere Fixiertemperatur zur Energieeinsparung. Produkt anzeigen →
Auch die Fusionsenergie ist Teil der Gleichung. Einlagen mit niedrigerer Fixiertemperatur sparen Strom und verringern das Risiko thermischer Schäden an empfindlichen Stoffen. Ein Lieferant, der eine gleichbleibende Beschichtungsqualität bei 140 °C statt bei 160 °C nachweisen kann, verschafft Ihnen über ein Produktionsjahr hinweg einen messbaren Nachhaltigkeitsvorteil.
Häufig gestellte Fragen
Was ist der Unterschied zwischen gewebter und nicht gewebter Einlage?
Gewebte Einlagen werden durch die Verflechtung von Kett- und Schussgarnen hergestellt, was ihr eine definierte Faserrichtung, hohe Zugfestigkeit und die Fähigkeit verleiht, schwere Stoffe wie Wollanzüge zu tragen. Vlieseinlagen werden durch direktes Verkleben von Fasern hergestellt; Es hat keine Körnung, ist leichter und kostengünstiger, reißt nicht aus und verhält sich in jede Richtung gleich. Für leichte und mittelschwere Kleidungsstücke ist Vlieseinlage in der Regel die bessere kommerzielle Passform.
Kann Vlieseinlage auf Stretchstoffen verwendet werden?
Ja, aber nur mit der richtigen Konstruktion. Ein standardmäßiger chemisch gebundener oder thermogebundener Vliesstoff hat eine begrenzte Dehnbarkeit und schränkt die Bewegung des Stoffes ein. Für Stretchstoffe empfehlen wir eine Nähvlies-Einlage oder eine elastische PP-TPU-Einlage. Diese sind so konstruiert, dass sie sich mit dem Stoff verlängern und wieder in ihre ursprüngliche Größe zurückkehren, wodurch Blasenbildung und Verformungen an Belastungspunkten wie Schultern und Taillenbändern vermieden werden.
Welche Temperatur sollte ich zum Fixieren von Vlieseinlagen verwenden?
Herkömmliche schmelzbare Vliesstoffeinlagen aus Polyester und Polyamid verschmelzen gut bei 140–160 °C mit einer Verweilzeit von 12–18 Sekunden und einem Druck von 2–4 bar. Bestätigen Sie immer die empfohlenen Einstellungen im Datenblatt des Lieferanten und führen Sie einen Test mit Ihrem tatsächlichen Oberstoff durch, da Oberflächenfarben, Ausrüstung und Feuchtigkeitsgehalt die Bindungsbildung beeinflussen.
Warum ist das Einlagemuster auf der Vorderseite des Stoffes zu sehen?
Durchscheinen entsteht, wenn das Gewicht der Einlage für den Oberstoff zu hoch ist, wenn die Klebeschicht zu schwer ist oder wenn die Fixiertemperatur über dem empfohlenen Bereich liegt und der Kleber durch die Poren schmilzt. Wechseln Sie zu einer Einlage mit weniger Gramm pro Quadratmeter oder einer feineren Punktbeschichtung und reduzieren Sie die Fixiertemperatur in Schritten von 5 °C, bis die Markierung unter einem Leuchtkasten verschwindet.
Wie berechne ich das richtige Einlagengewicht für ein Kleidungsstück?
Beginnen Sie mit dem Gewicht des Außenstoffs in g/m². Für einen weichen, fließenden Fall wählen Sie eine Einlage im Bereich von 30–60 Prozent des Oberstoffs pro Quadratmeter. Wählen Sie für Bereiche, die eine bestimmte Struktur benötigen, wie Kragen, Manschetten und Hosenbund, 70–100 Prozent. Bestätigen Sie dann, indem Sie eine Probe einschmelzen und die Haptik und das Aussehen anhand Ihres genehmigten Standards bewerten.
Übersteht Vlieseinlage wiederholtes Waschen und chemische Reinigung?
Wenn die Klebstoffklasse auf den Pflegeprozess abgestimmt ist, ja. Polyamidklebstoff (PA) ist der Standard für die Wasserwäsche; Der Polyesterklebstoff (PES) ist beständig gegen chemische Reinigungslösungsmittel. Die Einlagebasis muss außerdem auf ein Niveau vorgeschrumpft sein, das mit dem Obermaterial kompatibel ist. Fragen Sie Ihren Lieferanten nach den Schrumpfwerten und führen Sie vor der Massenproduktion einen Waschtest an einer verschmolzenen Probe durch.