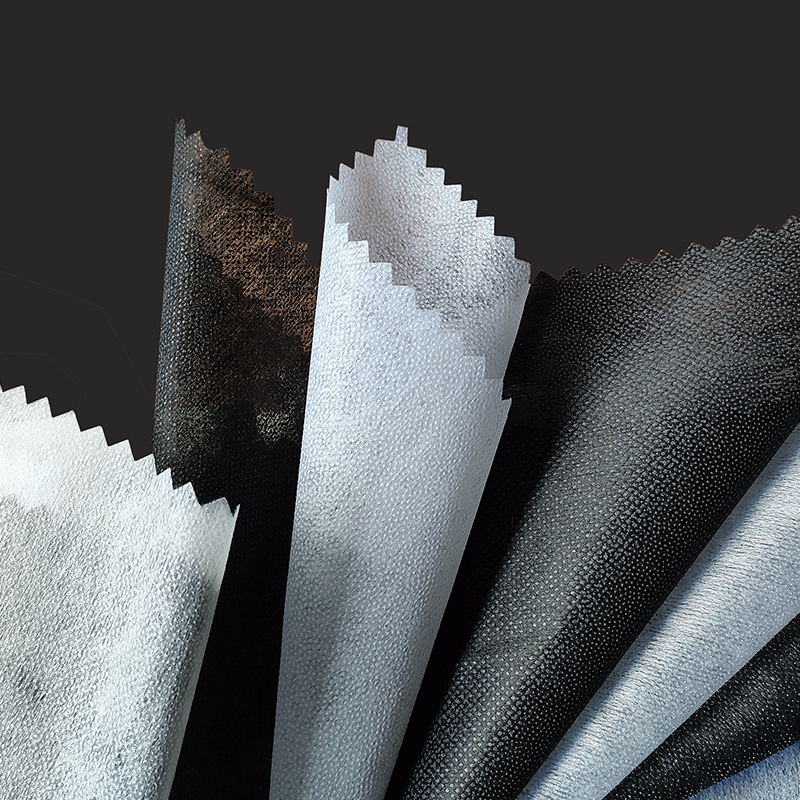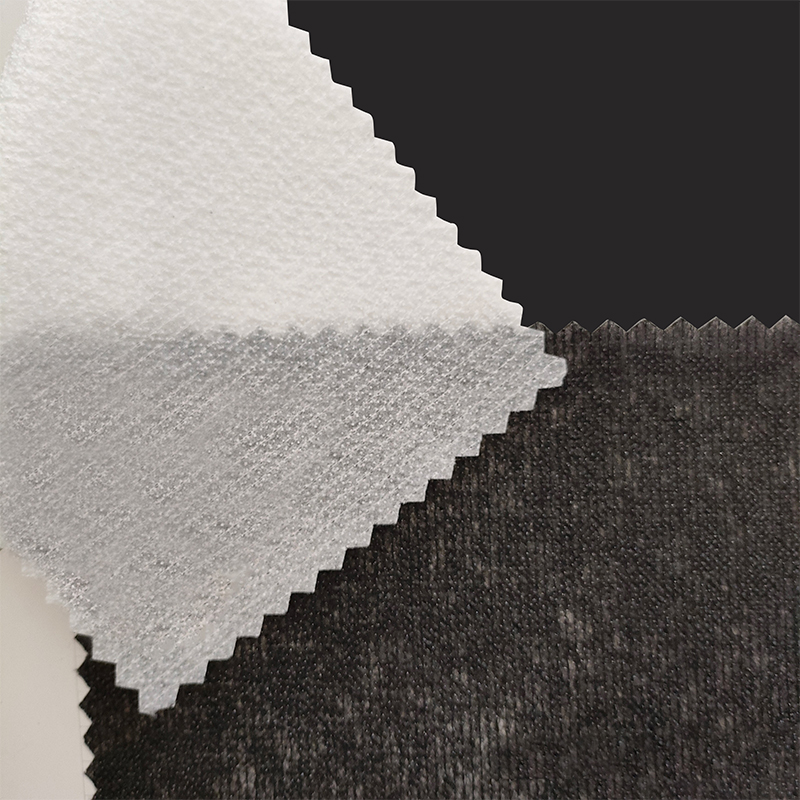
Ein Mantelkragen ist nicht nur ein gefaltetes Stück Stoff. Es handelt sich um ein tragendes Strukturbauteil, das seine Form auch nach jahrelanger Abnutzung, wiederholter chemischer Reinigung und unzähligen Faltzyklen beibehalten muss. Der Kragentyp, den ein Designer auswählt, bestimmt das Einlagesystem, das ihn unterstützt, die Nähreihenfolge, die Presstoleranzen und die endgültige Kostenstruktur des Kleidungsstücks.
Seit fast drei Jahrzehnten produziert unser Werk in Rugao, China, gewebte und nicht gewebte Einlagestoffe für Mantelhersteller in ganz Europa, Amerika, Südkorea und Südostasien. In dieser Zeit hat unser technisches Team Tausende von Kragenkonstruktionen für alle wichtigen Stile evaluiert. Dieser Leitfaden fasst zusammen, was wir über die sechs Hauptkategorien von Mantelkragen gelernt haben, wie sich jede einzelne strukturell verhält und welche Einlagematerialien die sauberste Rolllinie, die festeste Kerbe und das langlebigste Formgedächtnis erzeugen.
Die folgenden Regeln gelten sowohl für die industrielle Mantelproduktion als auch für die Arbeit in kleinen Ateliers. Wenn Sie einen Bekleidungsingenieur, einen Qualitätskontrollmanager oder einen Beschaffungsspezialisten suchen Einlagematerialien, die unter Produktionsbedingungen eine vorhersehbare Leistung erbringen , die folgenden Informationen helfen Ihnen, bessere Entscheidungen zu treffen.
Die wichtigsten Mantelkragentypen im Überblick
Sechs Kragenfamilien dominieren das zeitgenössische Manteldesign. Die folgende Tabelle vergleicht sie anhand von fünf Faktoren, die bei der Herstellung am wichtigsten sind: Silhouette, strukturelle Steifigkeit, häufige Anwendungen und die Richtung, in die die Einlage arbeiten muss.
| Kragentyp | Silhouette | Strukturebene | Typische Mantelstile | Interlining-Richtung |
|---|---|---|---|---|
| Kerbkragen | Abgesetzte Kerbe am Reversübergang | Mittel | Blazer, Trenchcoats, Automäntel | Mittel-weight woven fusible |
| Spitzenrevers | Nach oben zeigende Reversspitzen | Hoch | Smokings, formelle Mäntel, zweireihige Mäntel | Feste Leinen- oder Haareinlage |
| Schalkragen | Durchgehende Kurve, keine Kerbe | Weiche Rolle | Smokingjacken, Robenmäntel, Strickjackenmäntel | Schräg geschnittenes, weiches Gewebe oder Vlies |
| Stehkragen | Geschlossenes vertikales Standband | Feste Säule | Minimalistische Mäntel, Arbeitskleidung, asiatisch inspirierte Oberbekleidung | Fester, selbsttragender Vliesstoff |
| Wandelbarer Kragen | Offen oder geschlossen tragbar | Vielseitig | Lässige bis halbformelle Mäntel | Ausgewogen-stabiles Gewebe |
| Polokragen | Kurzes weiches Band | Entspannt | Wochenendmäntel, Sportjacken | Leicht oder ohne Einlage |
Diese Klassifizierungen sind wichtig, da Einlagelieferanten ihre Produkte nach Gewicht, Webdichte, Beschichtungsart und Steifigkeit kategorisieren. Die Anpassung der Kragenfamilie an die richtige Einlagespezifikation verhindert kostspielige Nacharbeiten beim Fixieren und Pressen.
Strukturierte Reverskragen: Kerbe und Spitze
Reverskragen und spitze Revers sind das Rückgrat eines maßgeschneiderten Manteldesigns. Beide verfügen über ein Revers, das sich von der Brust nach außen faltet, und einen Kragen, der sich um den Nacken legt. Was sie auszeichnet, ist die Form der Schluchtlinie und die Richtung der Reversspitze.
Kerbkragen
Der Reverskragen hat an der Verbindungsstelle zwischen Kragen und Revers einen abgestuften Ausschnitt. Dadurch entsteht die bekannte V-förmige Öffnung auf der Brust, die den Blick in die Vertikale lenkt und die Trägerin größer und schmaler erscheinen lässt. Der Reverskragen ist eine Standardwahl für einreihige Blazer, Trenchcoats und lässige Mäntel.
Aus fertigungstechnischer Sicht stellt die Kerbe eine kritische Komplikation dar: Zwei sich kreuzende Faltlinien müssen perfekt ausgerichtet sein. Die Revers-Rolllinie und die Kragenbruchlinie treffen an der Kerbe zusammen, und jede Ungleichmäßigkeit in der Einlagesteifigkeit auf beiden Seiten dieser Verbindung führt dazu, dass die Kerbe klafft oder sich ungleichmäßig faltet. Die Branchenpraxis erfordert eine Mittelschwere, gewebte, schmelzbare Einlage, typischerweise im Bereich von 40 bis 70 g/m² mit Klebstoffbeschichtung, fixiert bei 150 bis 160 °C für 12 bis 15 Sekunden , um das Revers zu stabilisieren, ohne es brettartig zu machen.
Spitzenrevers
Spitzenrevers sind so geschnitten, dass die Reversspitzen nach oben zur Schulter geneigt sind, wodurch ein breiter, verbindlicher optischer Eindruck entsteht. Dies ist das Standardrevers für zweireihige Mäntel, Smokings und formelle Mäntel. Durch die Ausrichtung nach oben muss das Revers bei geöffnetem Mantel der Schwerkraft standhalten. Ohne eine feste Einlage wird der Schirm nach einer Saison des Tragens nach vorne hängen.
Für spitze Revers werden Leinen- oder Haareinlagen mit einem höheren Steifigkeitsmodul empfohlen. Diese Produkte kombinieren typischerweise eine Baumwoll- oder Wollbasis mit einer unterbrochenen Klebebeschichtung, die es dem Revers ermöglicht, im oberen Drittel sanft zu rollen, während es an der Spitze fest bleibt. Die angestrebte Biegesteifigkeit für ein steigendes Revers in einer Wollbeschichtung mit 350 g/m² beträgt ungefähr 30 bis 50 Prozent höher als für ein fallendes Revers erforderlich im gleichen Stoffgewicht.
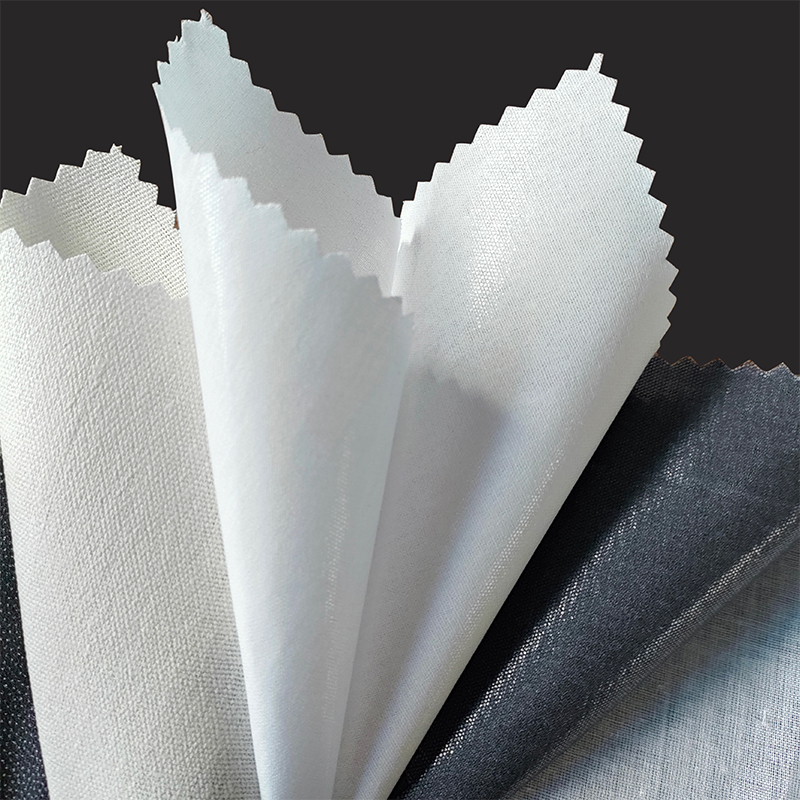
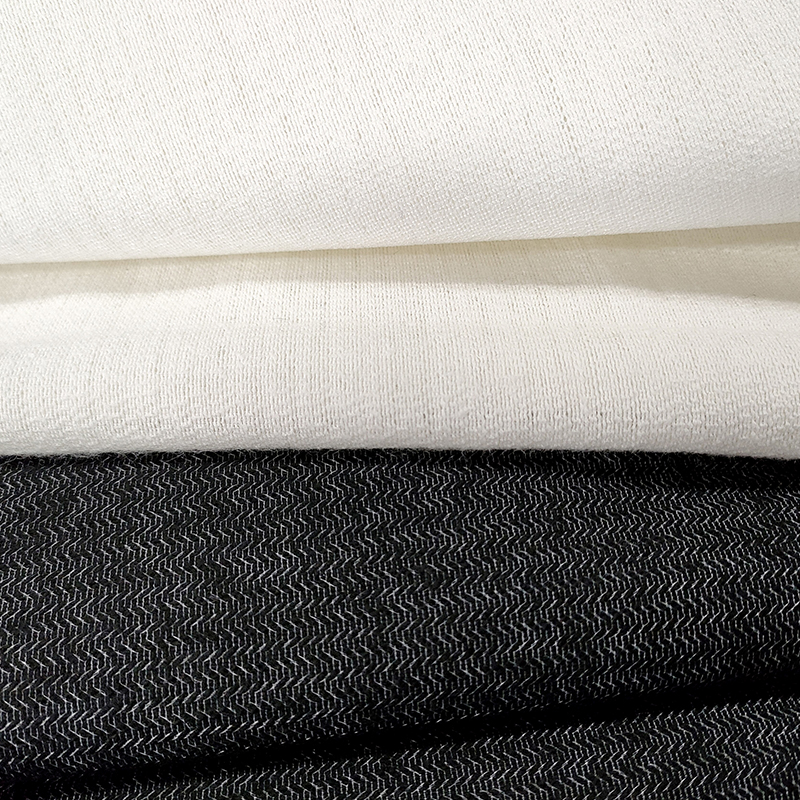 Leinen- und Haareinlage für strukturierte Spitzenrevers Diese Einlagekategorie bietet die höhere Biegesteifigkeit, die für spitze Revers mit schwerer Wollbeschichtung erforderlich ist, und trägt dazu bei, dass das Revers sanft rollt und an der Spitze fest bleibt. Produkt anzeigen →
Der Schalkragen: Konstruktion einer durchgehenden Rolle
Der Schalkragen ist ein durchgehendes Band, das vom Nacken über die vordere Brust verläuft und an der natürlichen Knopfstelle endet. Es gibt keine Kerbe, keine Reversverbindung und keine Unterbrechung in der visuellen Linie. Dies ist der Kragen von Smokings, Morgenmänteln und vielen modernen minimalistischen Mänteln.
Da sich der Schalkragen rollt und nicht faltet, stellt er besondere Anforderungen an die Einlage. Die Rolllinie entsteht durch das Stapeln von Stoffschichten: dem Außenstoff, der Einlage und dem Unterkragenstoff. Jede Schicht muss ein kompatibles Biegeverhalten aufweisen, sonst wandert die Rolle beim Verschleiß nach innen oder außen.
Der häufigste Fehler bei der Herstellung von Schalkragen besteht darin, die Einlage gerade zu schneiden. Die richtige Methode besteht darin, die Einlage des Schalkragens zuzuschneiden wahre Vorspannung bei 45 Grad damit sich die Einlage der geschwungenen Rolllinie anpasst, ohne zu falten. Eine geraute oder gebürstete Webeinlage ist besonders effektiv, da der Faserflor den Oberstoff festhält und ein Verrutschen der Lagen beim Fixieren und Pressen verhindert.
In der Praxis empfehlen wir für einen Schalkragen aus einem Stoff von 300 bis 400 g/m² a Schrägschnitt-Noppeneinlage mit einem Schmelzgewicht von 55 bis 75 g/m² , gepresst bei 155 °C mit einem Druck von 3,5 bis 4,5 bar für 12 Sekunden. Diese Kombination ergibt die weiche, gerollte Vorderkante und die feste Nackenunterstützung, die ein maßgeschneiderter Schalkragen benötigt.
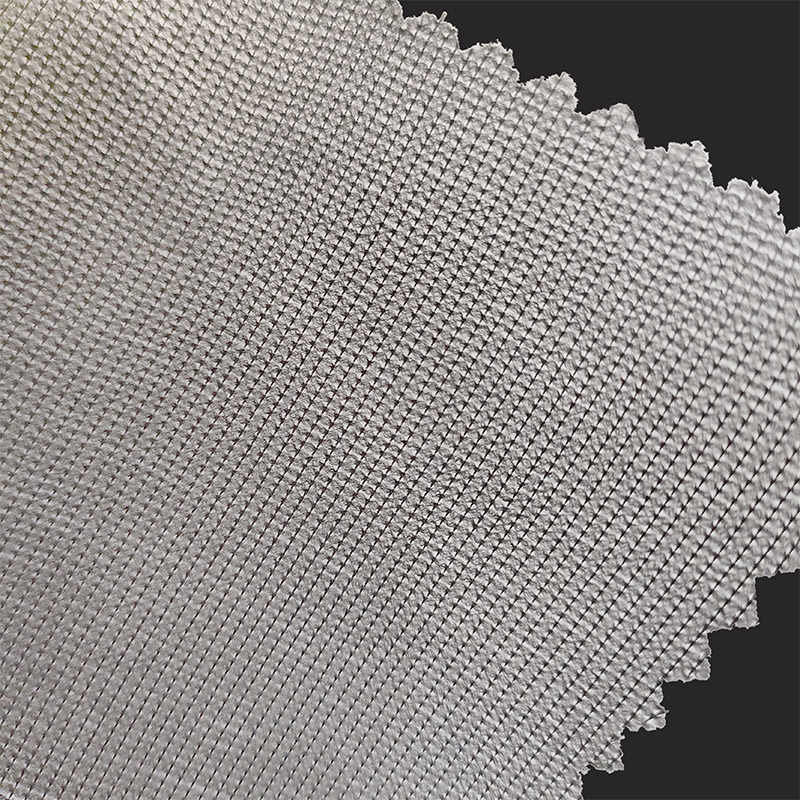
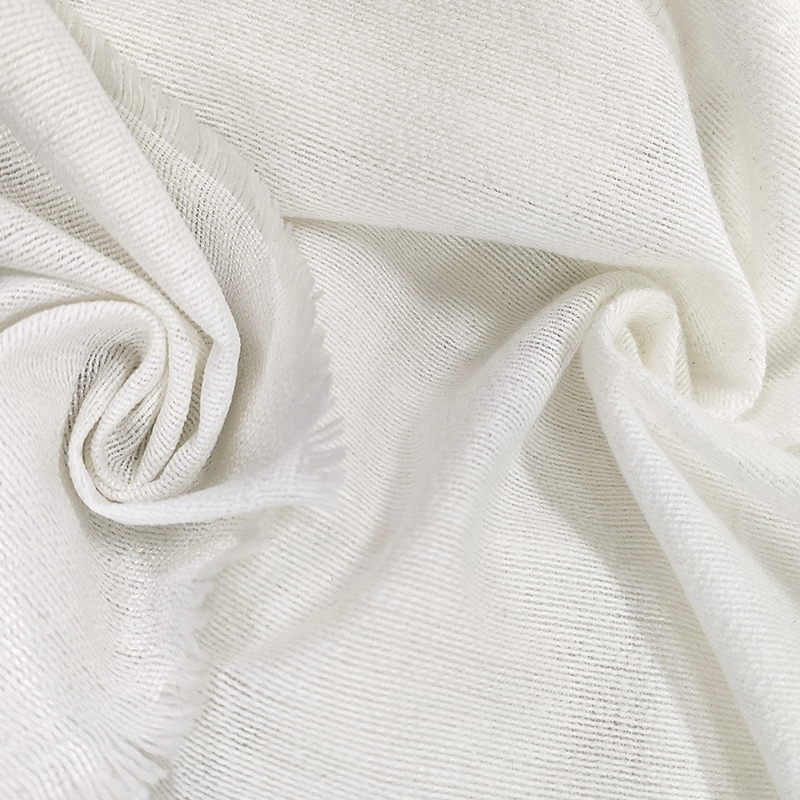 Aufgeraute Einlage für weiche, gerollte Schalkragen Diese schräg geschnittene, aufgeraute Einlage wird für Schalkragen aus mittelschweren Stoffen empfohlen und schmilzt bei kontrollierter Temperatur und Druck zu einer weichen Vorderkante mit fester Unterstützung im Nackenbereich. Produkt anzeigen →
Steh- und Stehkragen: Das vertikale Band
Mandarin- und Stehkragen sind vertikale Bänder, die den Hals umschließen, ohne ihn umzuschlagen. Sie zeigen sich in minimalistischen Mänteln, Arbeitskleidung und asiatisch angehauchter Oberbekleidung. Der Kragen steht eigenständig, was bedeutet, dass die Einlage einen Druckwiderstand in vertikaler Richtung und keinen Biegewiderstand entlang einer Faltlinie bieten muss.
Das entscheidende Maß ist die Kragenhöhe, die im Bereich von liegt 3 cm für einen Low-Band-Stil bis 6 cm oder mehr für einen dramatischen Stehkragen . Mit zunehmender Körpergröße muss die Einlage immer steifer werden, damit der Kragen beim Drehen des Kopfes des Trägers nicht einknickt. Bei Halsbändern über 5 cm ist oft ein doppellagiges Einlagesystem erforderlich: ein fester Vliesstoff auf der Außenschicht und ein leichterer, weicherer Stabilisator auf der Innenschicht, um den Hals zu polstern.
Vliesstoffeinlagen eignen sich für diese Anwendung gut, da sie eine gleichmäßige Steifigkeit in alle Richtungen bieten. Ein thermogebundenes oder chemisch gebundenes Vlies 60 bis 90 g/m² Bietet ausreichend Halt für die meisten Stehkragen. Bei schwereren Wollbeschichtungen über 450 g/m² ist eine harzbeschichtete gewebte Einlage mit hoher Kettdichte die sicherere Wahl, da sie verhindert, dass sich der Kragen in Längsrichtung ausdehnt, wenn das Kleidungsstück über den Kopf gezogen wird.
Besondere Aufmerksamkeit verdient die Fixiertemperatur für Stehkragen. Da die Einlage über einen schmalen gekrümmten Bereich haften muss, ist sie anfällig für Kantenabhebungen. Wir raten a zweistufiges Pressen: zunächst 10 Sekunden bei 160 °C, dann ein zweites Pressen bei 145 °C für 8 Sekunden nachdem der Kragen gefaltet und abgesteppt wurde. Dieser zweistufige Ansatz fixiert die Form besser als eine einzelne Heißpresse.
Wandel- und Polohalsbänder: Flexibilität durch Design
Wandelbare Kragen können entweder offen mit geöffneten oberen Knöpfen oder geschlossen mit flach gefaltetem Kragen getragen werden. Die Einlage muss daher zwei unterschiedliche Formgedächtnisse ohne sichtbare Spannungsspuren aufnehmen. Dies wird durch die Verwendung einer gewebten Einlage mit ausgewogener Kett- und Schussstabilität erreicht, typischerweise einer Leinwandbindung mit gleicher Fadendichte in beide Richtungen.
Polokragen hingegen sind kurze Bänder, die aus einem weichen Rippstoff, einer Strickstruktur oder einem schwammigen Doppelstrick bestehen und nur minimale oder keine Einlage erfordern. Wenn der Oberstoff zu locker ist, um das Kragenband aufrecht zu halten, kann ein sehr leichter Vliesstoff verwendet werden 20 bis 35 g/m² wird direkt mit der Innenseite des Kragens verschmolzen, um die Falte zu stabilisieren, ohne den Faltenwurf zu beeinträchtigen.
Designer sollten beachten, dass für wandelbare Kragen an wasserdichten oder gefütterten Outdoor-Mänteln wasserbeständige Einlageklebstoffe erforderlich sind. Herkömmliche Polyamid-Schmelzharze erweichen bei ca 120 °C , und wiederholtes Waschen bei 40 °C kann die Bindung allmählich schwächen. Ein Copolyamid-Klebstoff mit höherem Schmelzpunkt, der bei 165 bis 170 °C geschmolzen wird, verleiht dem Halsband eine bessere Waschbeständigkeit, ohne die Steifigkeit zu erhöhen.
Wie der Kragentyp die Auswahl der Einlage bestimmt
Die Auswahl der Einlage nach Kragenart ist zuverlässiger als die Auswahl nur nach der Art des Kleidungsstücks. Der Kragen ist hinsichtlich der Formbeständigkeit der anspruchsvollste Teil des Mantels und wird am stärksten mechanisch beansprucht.
Gewebte Einlage für strukturierte Kragen
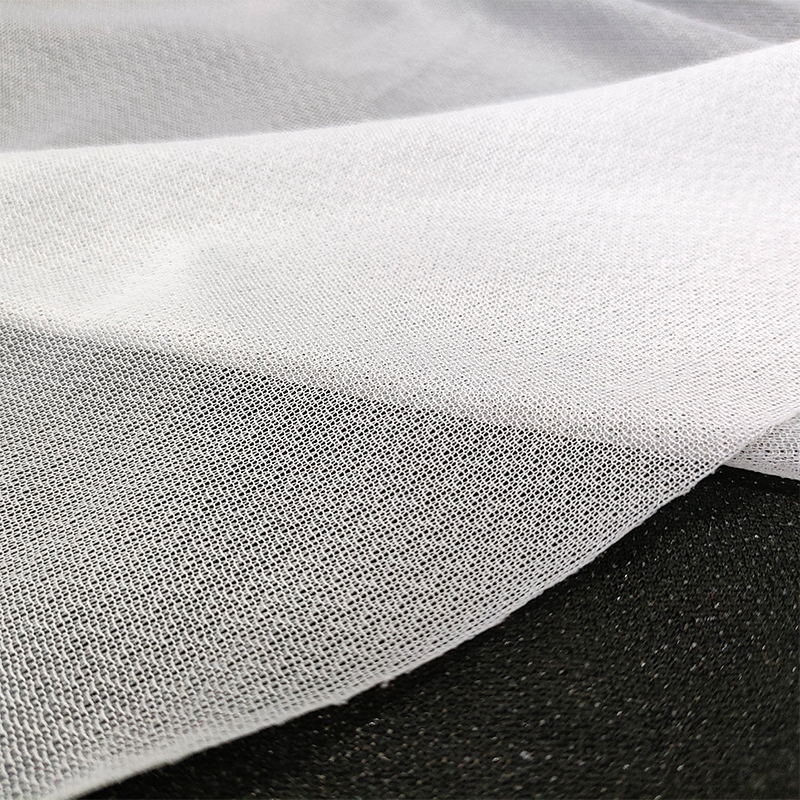
Gewebte Einlagen werden aus Baumwolle, Polyester oder Mischgarnen hergestellt. Sie bieten vorhersehbare Steifigkeit entlang der Kettrichtung und kontrollierte Flexibilität entlang des Schusses. Bei Kerb-, Schirm- und Wandelkragen liefern gewebte Einlagen die gleichmäßigsten Ergebnisse, da sie in der gleichen Faserrichtung wie der Oberstoff geschnitten werden können, wodurch die Faltlinie stabil und die Rolle sauber bleibt. Wie wir in unserem Artikel erklärt haben Hauptvorteile von gewebtem Einlagestoff Diese Kornausrichtung ist der größte Einzelfaktor, um eine Verformung des Kragens im Laufe der Zeit zu verhindern.
Vlieseinlage für weiche und vertikale Kragen
Vliesstoffeinlagen werden durch mechanische, thermische oder chemische Bindung von Fasern hergestellt. Sie haben keine Faserrichtung, sodass die Steifigkeit in alle Richtungen gleichmäßig ist. Dadurch eignen sie sich ideal für Stehkragen, Polokragen und Schalkragen-Rollbänder, bei denen das isotrope Verhalten ein Verdrehen verhindert. Der Nachteil ist eine geringere Zugerholung: Vliesstoffe können nach mehrmaligem Falten ihre Form verlieren und werden daher nicht für stark strukturierte Revers an hochwertigen, maßgeschneiderten Mänteln empfohlen. Unsere gewebte Uni- oder Twill-Einlage bei 50 bis 80 g/m² ist ein Arbeitstier für mittelschwere Mantelkragen, die eine ausgewogene Unterstützung benötigen.
Gewichtseinstufung und ihr Einfluss auf die Halsbandleistung
Das Gewicht der Einlage ist der schnellste Weg, Steifheit zu kommunizieren, aber es ist nicht der einzige Faktor. Je nach Faserdurchmesser, Webdichte, Beschichtungsart und Beschichtungsmuster kann sich die gleiche g/m²-Einlage weich oder steif anfühlen. Ein praktischer Ansatz ist die Verwendung von Verhältnis von Gewicht zu Außenmaterial : Wählen Sie für Oberstoffe von 200 bis 300 g/m² Einlagen im Bereich von 40 bis 60 g/m²; für Schalen mit 300 bis 450 g/m² wählen Sie 55 bis 85 g/m²; und für Schalen über 450 g/m² verwenden Sie 80 bis 120 g/m² oder ein Canvas/Haar-Laminat. Diese Verhältnisse gelten für die meisten gewebten Einlageproduktlinien, unabhängig vom jeweiligen Lieferanten.
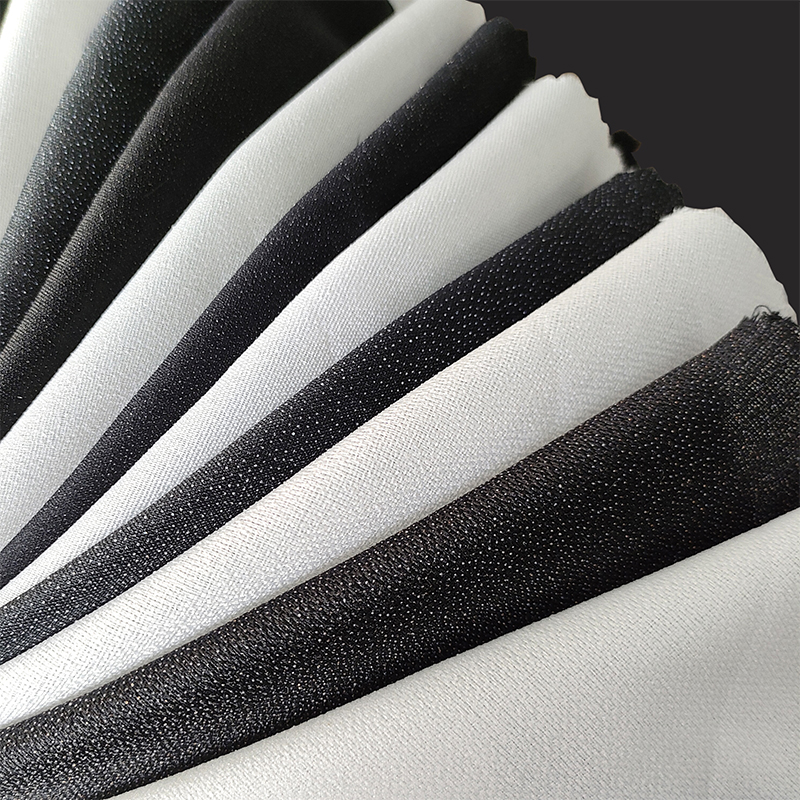 Gewebte Einlage aus Uni und Twill für zuverlässige Formgebung Gewebte Einlagen bieten eine gute Abriebfestigkeit und Dimensionsstabilität und sind daher eine zuverlässige Wahl, wenn es darum geht, das Gewicht der Einlage an den Außenstoff anzupassen und so eine gleichbleibende Kragenleistung zu erzielen. Produkt anzeigen →
Technische Überlegungen zur Kragenkonstruktion
Unabhängig vom Kragentyp entscheiden vier technische Parameter darüber, ob der Kragen am Produktionsband und in der Garderobe des Kunden gut funktioniert.
- Fixiertemperatur: Polyamidklebstoffe benötigen an der Klebefuge zwischen 150 und 170 °C. Niedertemperatur-Schmelzsicherungen mit Copolyester-Beschichtung werden bei 130 bis 145 °C aktiviert. Eine Überschreitung der empfohlenen Temperatur um mehr als 10 °C kann dazu führen, dass die Einlage durchschmilzt und durch den Oberstoff dringt.
- Druck und Verweilzeit: Industrielle Fixierpressen liefern 2,5 bis 5,5 bar. Dünne, empfindliche Oberstoffe erfordern einen geringeren Druck; Schwere Wolle erfordert das höhere Ende. Die Verweilzeit liegt je nach Pressentyp zwischen 10 und 15 Sekunden.
- Schrumpfkontrolle: Hochwertige Einlagen sollten weniger schrumpfen als 1 Prozent in Kette und Schuss nach 10 Minuten bei 160 °C . Eine stärkere Schrumpfung führt dazu, dass sich der Kragen nach dem Waschen oder der chemischen Reinigung verzieht. Testen Sie vor der Massenproduktion immer die Schrumpfung der Einlage am Außenstoff.
- Stabilisierung der Kragenrolllinie: An der Rolllinie eines Revers oder Schalkragens konzentriert sich die Faltbeanspruchung. Hinzufügen eines Band oder Steg aus Gewirke entlang der Rollenlinie 1 cm innerhalb der Falte verhindert, dass sich die Faltkante beim Bügeln und Tragen ausdehnt.
Eine vollständige Übersicht über die Einlagekategorien und -eigenschaften finden Sie in unserer Einlagesortiment und passen Sie jeden Kragentyp an eine getestete Spezifikation an.
Häufige Kragendefekte und wie man sie verhindert
Die folgende Tabelle listet die fünf Kragendefekte auf, die wir in Bekleidungsfabriken am häufigsten sehen, zusammen mit der üblichen Grundursache und den Korrekturmaßnahmen.
| Defekt | Grundursache | Korrektur |
|---|---|---|
| Zusammenklappen der Kragenrolle | Einlage zu weich für das Schalengewicht | Erhöhen Sie den g/m²-Wert der Einlage oder verwenden Sie ein aufgerautes gewebtes Produkt |
| Gewölbte oder gekräuselte Kragenkanten | Einlageschnitt mit geradem Faserverlauf statt schräg | Schneiden Sie die Einlage für gebogene Kragenabschnitte im 45-Grad-Winkel nach |
| Faltenbildung an der Reversfalte | Die Schrumpfung der Einlage beträgt mehr als 1 Prozent | Einlage vorschrumpfen oder auf ein schrumpfarmes Produkt umsteigen |
| Delaminierung nach chemischer Reinigung | Schmelztemperatur unterhalb des Schmelzbereichs des Klebstoffs | Überprüfen Sie die Presstemperatur an der Klebefuge. um 5 bis 10 °C erhöhen |
| Kerbe klaffend | Ungleiche Steifigkeit zwischen Kragen- und Reversabschnitten | Verwenden Sie auf beiden Seiten der Kerbe passende Einlagegewichte |
Jeder dieser Mängel kann durch einen strukturierten Auswahlprozess für Einlagen vermieden werden. Das Testen von fünf Mustern vor der Massenproduktion ist schneller und kostengünstiger als die Nachbearbeitung von fünfhundert Kragen nach dem Schneiden.
Häufig gestellte Fragen
F1: Brauchen alle Mantelkragen eine Einlage?
Nicht alle, aber die meisten tun es. Bei einem Kragen, der völlig ungefüttert bleibt, besteht die Gefahr, dass er sich an der Faltlinie unvorhersehbar verbiegt, an den Spitzen durchhängt und bereits nach wenigen Tragen Falten wirft. Ausnahmen bilden Kragen aus selbsttragenden Stoffen wie schwerem Wollmelton, einigen technischen Strickschalen und bestimmten strukturierten Synthetikstoffen, die für sich genommen steif genug sind. Auch in diesen Fällen wird häufig eine leichte Einlage von 20 bis 40 g/m² in das Unterkragenteil eingearbeitet, um die Naht zu stabilisieren und eine Dehnung des Stoffes beim Nähen zu verhindern.
F2: Was ist der Unterschied zwischen verschweißbarer und einnähbarer Einlage für Kragen?
Aufbügelbare Einlagen sind auf einer Seite mit einer thermoplastischen Klebebeschichtung versehen. Durch Hitze und Druck wird es direkt mit dem Außenmaterial verbunden, wodurch eine einzige untrennbare Schicht entsteht. Einnähbare Einlagen, auch gewebte Fixier- oder Haarleinen genannt, werden in das Kleidungsstück eingenäht und nicht geklebt. Die Einnähkonstruktion ist in der High-End-Schneiderei traditionell, da sie dem Revers eine natürlichere Biegung ermöglicht, aber arbeitsintensiver und teurer ist. Bei den meisten Bestellmengen über 5000 Einheiten ist Fixiereinlage aufgrund ihrer Konsistenz und Schnelligkeit beim Auftragen der Standard.
F3: Welche Einlage eignet sich am besten für einen Mantelkragen aus Wolle?
Für einen typischen Wollmantelstoff im Bereich von 300 bis 450 g/m² ist eine gewebte Einlage von 55 bis 85 g/m² mit einer Polyamid-Punktbeschichtung am zuverlässigsten. Wenn es sich bei dem Kragen um einen Schalkragen handelt, verwenden Sie einen aufgerauten gewebten Einlageschnitt auf der Schräge. Wenn es sich bei der Wolle um eine schwere Wolle mit einem Gewicht von mehr als 450 g/m² handelt, verwenden Sie einen Stoff oder eine Haareinlage im Bereich von 90 bis 120 g/m², um zu verhindern, dass das Revers unter dem Stoffgewicht zusammenbricht.
F4: Kann für jeden Kragentyp die gleiche Einlage verwendet werden?
Technisch gesehen funktioniert eine Einlage für alle Kragenarten. Aber zumindest bei manchen wird der Kragen nicht richtig aussehen. Ein einzelnes Einlagegewicht kann nicht gleichzeitig das klare Revers eines Spitzenkragens und die weiche Wölbung eines Schalkragens liefern. Für eine Kleinserie mit einem Oberstoff empfehlen wir, 30 cm breite Musterstreifen aus zwei oder drei Einlagegewichten anzufertigen und diese zu Probekragen zu verpressen. Der optische Unterschied zwischen 45 g/m² und 70 g/m² auf derselben Wollschale ist sofort sichtbar.
F5: Wie verhindere ich das Einrollen des Kragens nach der Produktion?
Kragenkrümmung, bei der sich die Außenkanten nach oben oder unten falten, wird durch ein Missverhältnis zwischen der Biegesteifigkeit der Schale und der Einlage verursacht. Eine klassische Ursache ist das Aufschmelzen eines vollflächigen Klebstoffs, der die Einlage in einer Richtung stärker versteift als die Hülle und so ein unterschiedliches Biegemoment erzeugt. Zu den Lösungen gehört der Wechsel zu einem unterbrochenen Klebepunktmuster, das schräge Zuschneiden der Einlage oder das Anbringen eines schmalen Schmelzbandes entlang der Außenkante, um die Spannung auszugleichen. Durch Tests mit drei Fixiertemperaturen und zwei Einlagengewichten wird das Problem normalerweise innerhalb eines Tages gelöst.